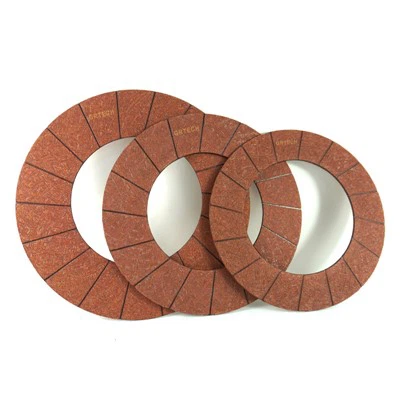
Garniture de frein de camion sans-amiante Points clés du processus de fabrication
Processus de production
Mélange d'ingrédients: Pesez précisément les fibres, résines, charges et lubrifiants selon la formule, et mélangez-les soigneusement à grande vitesse.
Moulage par presse à chaud: Mouler sous haute pression à une température de 140 à 160 degrés pour garantir la densité et la force de liaison.
Traitement thermique (post-durcissement): Maintenez la température entre 180 et 200 degrés pendant plusieurs heures pour éliminer les contraintes internes et améliorer la stabilité thermique.
Meulage et chanfreinage : Meulage de précision-en fonction des dimensions du modèle de véhicule et chanfreinage des bords pour réduire le bruit et l'usure prématurée.
Contrôle qualité : Contrôle complet-du processus des performances de friction, de la résistance au cisaillement, de la précision dimensionnelle et de la conformité environnementale.
Installation et entretien
Nettoyez le tambour et le sabot de frein pour assurer un contact complet ; riveter ou coller conformément aux spécifications pour éviter une usure inégale.
Roulez avec les nouvelles garnitures de frein sur 200 à 500 kilomètres. Évitez les freinages d'urgence pendant cette période, car les surfaces de friction atteindront des performances optimales après un rodage approprié-.
Inspectez régulièrement l'épaisseur du revêtement (remplacez-le lorsqu'il est usé jusqu'à 2 à 3 mm) et vérifiez s'il y a des fissures ou une contamination par l'huile.