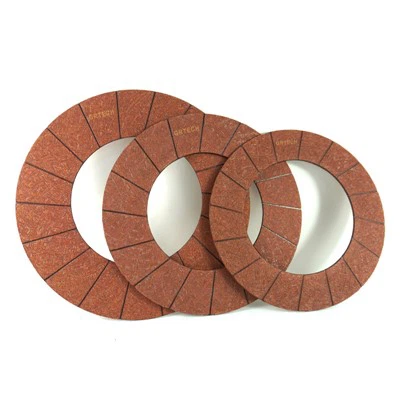
Points clés d'adaptation du processus pour les feuilles de parement DUE
Formulation personnalisée : Si le DUE adopte la formulation du fabricant à haute-résistance à l'usure-résistance à la chaleur-, il est nécessaire d'ajuster le rapport de fibres (par exemple, augmenter les fibres aramide/céramique) et le type de charge (par exemple, graphite/poudre métallique de haute-pureté). La température de pressage à chaud-peut être augmentée à 175-180 degrés et le temps de maintien de la pression doit être prolongé de 5 à 10 minutes.
Contrôle dimensionnel précis: Si le DUE est dédié à des modèles de véhicules spécifiques, il doit correspondre strictement au diamètre extérieur/diamètre intérieur/épaisseur (par exemple, diamètre extérieur 220-320 mm, épaisseur 3-5 mm). La planéité du substrat doit être inférieure ou égale à 0,08 mm pour éviter tout glissement ou instabilité.
Traçabilité améliorée de la qualité : En tant que modèle personnalisé, il est nécessaire de marquer le numéro de lot, le code du matériau et la plage VIN applicable pendant le processus d'étiquetage, afin de faciliter la traçabilité du commerce extérieur/après-vente.
Comparaison de deux processus traditionnels (pour référence de sélection DUE)
| Type de processus | Avantages | Inconvénients | Scénarios DUE applicables |
|---|---|---|---|
| Processus de calandrage et de stratification du caoutchouc | Forte adhérence, épaisseur uniforme, excellentes performances NVH | Coût légèrement élevé, efficacité moyenne | Voiture particulière DUE (priorité au confort de conduite) |
| Processus d’imprégnation et de tour de séchage | Flux de processus court, haute efficacité, adapté à la production de masse | Tolérance d'épaisseur relativement large (±0,1 mm) | Véhicule utilitaire DUE (charge lourde, faible coût) |